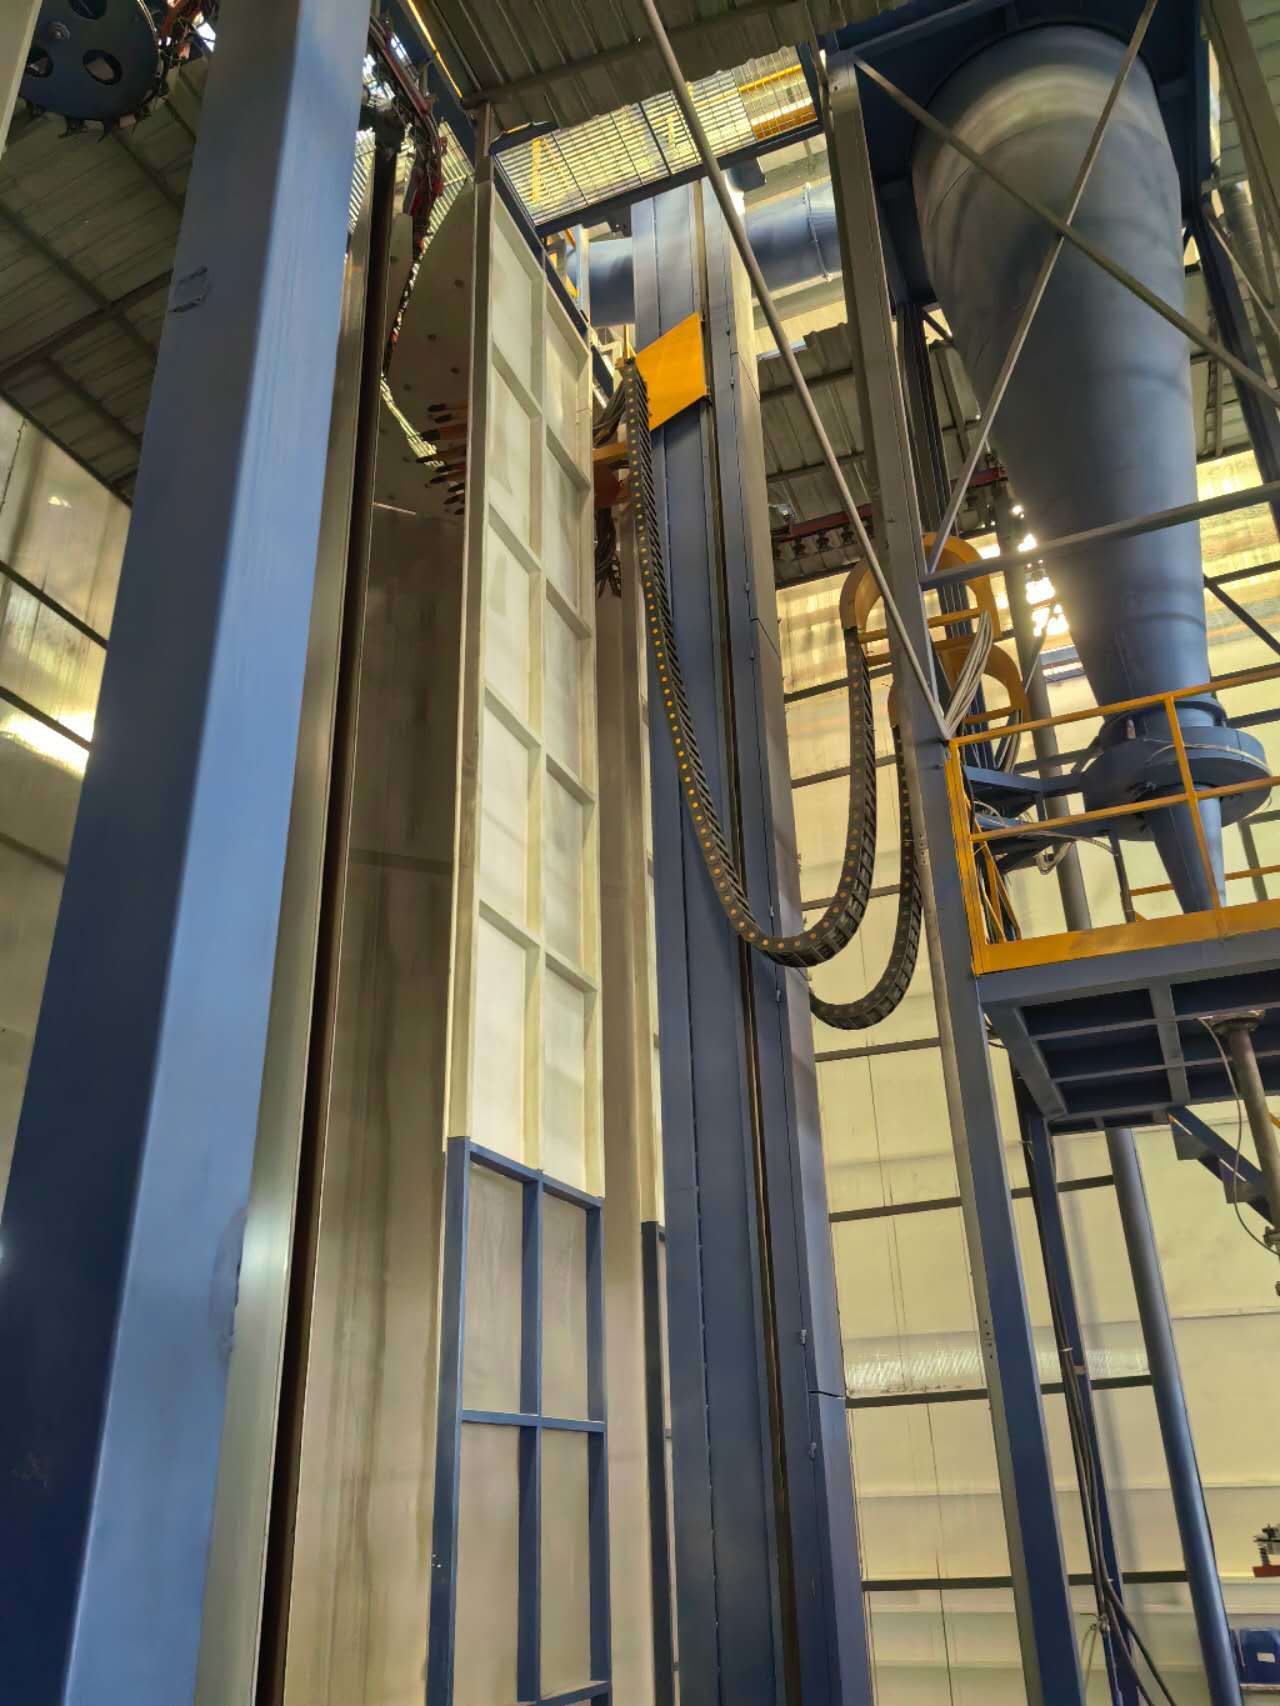
Pulver-Recycling-Center Vertikale Pulverbeschichtungsanlage für Aluminiumprofile
Pulverzuführzentrum mit Sprühtunnel-Vorbehandlung
Vertikale Pulverbeschichtungsanlage mit bester Oberflächenbehandlungsausrüstung
Dieser Vorschlag ist für eine vertikale Pulverbeschichtungsanlage für Aluminiumprofile konzipiert – eine Kabine
1,Konstruktionsdaten
1) Beschichtungsmaterial: Aluminiumprofil
2) Technische Beschreibung: Beladen, Vorbehandlung, Trocknen, Pulverbeschichten, Aushärten, Entladen.
3) Spezifikationen des Beschichtungsprofils:
4) Maximale Profilgröße: 100 mm × 200 mm × L7000 mm
5) Maximales Profilgewicht: 30 kg
6) Standardgewicht: 3,5 kg
7) Standardoberfläche des Profils: 400 m2/T
2, Energieversorgung
1) Stromversorgung
a) Einphasige Spannung: 220 V + 10 %
b) Dreiphasige Spannung: 380 V + 10 %
c) Frequenz: 50 Hz
d) Gerätegruppenleitung und Nullleitung
2) Erdgas
3, Druckluft
1) Druck: 7,0 bar
2) Maximaler Dampffluss: 1,3 g/nm3
3) Maximaler Ölgehalt: 0,01 ppm
4) Maximaler Fluss der Druckluft: 8 m3/min
4, Industriewasser benötigt
1) Druck: 3+0,2 bar
2) Fluss: 5 m3/h
5, Pulver
1) Pulvereigenschaften: LEL ≥ 40 g/Nm3
6, Produktionskapazität
1) Förderketkengeschwindigkeit: 1,2 m/Minute
2) Gesamte Beschichtungsteile pro Stunde: 1200 mm/Minute ÷ 150 mm/Stück × 60 Minuten = 480 Stück/Stunde
3) Gesamtgewicht pro Stunde: 480 Stück × 3,5 kg/Stück = 1,68 Tonnen/Stunde
4) Tägliche Kapazität: 1,68 Tonnen x 16 Stunden/Tag = 26,8 Tonnen/Tag
5) Monatliche Kapazität: 26,8 Tonnen/Tag × 25 Tage/Monat = 670 Tonnen/Monat

Merkmal:Automatische vertikale Pulverbeschichtungsanlage für Aluminiumprofil-Oberflächenbehandlungsanlagen. Spart Gas und Energie, spart Platz. Hohe Qualität, hohe Produktivität, glatte und haltbare Beschichtung.
Hauptkomponente:Pulverbeschichtungs-Hängefördersystem, Lade- und Entladesystem, Vorbehandlung, Trockenofen, Pulverbeschichtungskammer und Recyclingsystem, Aushärteofen, elektrische Steuerung, Pulverbeschichtungspistolen, Pulverzuführzentrum, Luftkompressor, DI-Wasseraufbereitungsanlage usw.
Gewöhnlicher Pulverbeschichtungsprozess: Entladen - Spülen - Entfetten - Entfetten - Spülen - Spülen - Reines Wasser - Passivieren - Spülen - Rein - Trocknen - Pulverbeschichten - Aushärten - Entladen.
Betriebsverfahren der vertikalen Pulverspritzanlage:
1, Für die Pulverspritzung von Profilen ist die Vorbehandlung äußerst wichtig. Auf der Oberfläche des extrudierten Profils bildet sich eine Schicht aus natürlicher Oxidationsschicht mit bestimmten Ölflecken und Verunreinigungen, die vor dem Spritzen chemisch behandelt werden müssen.
2, Vorbehandlungsprozess: Abstreifen --- [1,5-5 Minuten] --- Waschen [0,5-1 Minute] --- Waschen [0,5-1 Minute] --- Säure-Oberflächenanpassung [1,5-5 Minuten] --- Waschen [0,5-1 Minute] --- Waschen [0,5-1 Minute] --- Schärfen [0,5-2 Minuten] --- Waschen [0,5-1 Min.] -- Reinstwasserwäsche [1-2 Min.].
3, Zweck der Entfettung: Der Zweck der Entfettungsbehandlung ist es, den Ölfleck von der Profiloberfläche zu entfernen und die Oberflächensauberkeit zu gewährleisten, wenn das Profil in den Verchromungstank gelangt.
4, Prozessparameter des Entfettungstanks: Während der Produktion wird die Konzentration der freien Säure im Tank alle zwei Stunden analysiert, die Tankflüssigkeit wird entsprechend den Analyseergebnissen angepasst und die Tankflüssigkeitsoberfläche wird von Zeit zu Zeit gereinigt, ohne die Tankflüssigkeit zu wechseln.
5, Zweck der Säure-Oberflächenkonditionierung: Der Hauptzweck der Säure-Oberflächenbehandlung ist die weitere Entfernung von Öl vom Profil, so dass die Oberfläche des Profils eine frische Matrix freilegt, um die glatte Verchromungsreaktion zu erleichtern. Analysieren Sie die Konzentration der Badlösung alle zwei Stunden und passen Sie sie entsprechend den Analyseergebnissen an. Unter normalen Umständen muss die Badflüssigkeit nicht ersetzt werden und kann lange verwendet werden.
6, Zweck des Verchromungstanks: Er ist sehr wichtig für den Verchromungstank für Aluminiumspritzguss. Die Oberfläche des verchromten Profils bildet eine hellgelbe chemische Umwandlungsbeschichtung. Witterungsbeständigkeit der gespritzten Profile. Analysieren Sie die Abnormität der Badflüssigkeit alle zwei Stunden und nehmen Sie Anpassungen entsprechend den Analyseergebnissen vor. Im Allgemeinen wird die Badflüssigkeit alle 2.000 Tonnen Produktion ersetzt und die Badflüssigkeit wird von Zeit zu Zeit nachgefüllt.
7, Die verchromten Profile werden zum Trocknen in den Trockenofen gegeben. Die Trockentemperatur sollte zwischen 80 und 90 Grad liegen und 95 Grad nicht überschreiten, da sonst die Qualität der Haftung zwischen Beschichtung und Profil beeinträchtigt wird.
8, Die getrockneten Profile gelangen mit einer Kettenge-schwindigkeit von 1–2,5 m/min in die Spritzkabine zum Spritzen (die Kettengeschwindigkeit ist je nach Kundenwunsch einstellbar).
9, Durch den gereinigten und gefilterten Luftdruck [7-8 kg] wird das Pulver mit der elektrostatischen Pulverpistole gleichmäßig auf die Werkstücke gesprüht; die elektrostatische Spannung von 45-90 kW und das entsprechende Pulverversorgungssystem und die Parameter stellen sicher, dass die Beschichtung die festgelegten Prozessanforderungen erreicht, und der Spritzprozess ist abgeschlossen.
10, Nach dem Spritzen wird der Aushärteofen zum Nivellieren und Aushärten durchlaufen. Die Aushärtetemperatur liegt zwischen [195-215 Grad] und die Aushärtezeit sollte zwischen [15-25 Minuten] liegen.
11, Die ausgehärteten und freigegebenen Profile werden als Ganzes erhitzt. Berühren Sie die Oberfläche der Profile nicht mit bloßen Händen. Nach dem Abkühlen können sie vom Regal genommen werden. Nach dem Entfernen vom Regal werden die gespritzten Produkte überprüft. Die Oberfläche muss glatt sein und die Beschichtung sollte gleichmäßig sein. Keine Flecken, Orangenhaut oder andere Phänomene, und dann kann nach bestandener professioneller Qualitätsprüfung verpackt werden.
FAQ
1.Was müssen wir angeben, wenn wir an Ihrer Ausrüstung interessiert sind?
A. Das Material/die Größe (max)/das Gewicht (max) Ihrer Werkstücke.
B. Was ist die erwartete Leistung dieser Ausrüstung (8 Stunden/Tag oder 30 Tage/Monat)?
C. Der verfügbare Werkstattbereich, in dem Sie diese Ausrüstung aufstellen möchten (in L x B x H)?
D. Welchen Brennstoff bevorzugen Sie für das Heizsystem: Strom, Gas, Flüssiggas, Diesel oder andere?
2.Wie wird die Ausrüstung nach dem Kauf installiert?
A. Wir stellen Installationsdokumente, 3D-Montagezeichnungen oder Installationsvideos zur Anleitung der Installationsarbeiten zur Verfügung.
B. Unser Ingenieur wird die Installation und Inbetriebnahme der Geräte online begleiten.
C. Wir können Installateure zu Ihrer Fabrik schicken, um die Installationsarbeiten zu leiten, falls erforderlich. Dieser Service ist kostenpflichtig.
D. Nach der Inbetriebnahme erhalten Sie eine vollständige Schulung und wir verfolgen die Nutzung der Geräte regelmäßig.
3.Wie ist der Kundendienst Ihres Unternehmens?
A. 1 Jahr Teilegarantie, Teile umfassen hauptsächlich Lüfter, Brenner, elektrische Komponenten des Schaltschranks, Metallstruktur, Wandpaneele usw., außer bei menschengemachten Schäden.
B. Solange Sie unsere Geräte nutzen, ist unser technischer Support immer online.
Wir hoffen, dass unser herzliches Unternehmen Sie freundlich treffen und Ihnen eine andere Erfahrung bringen kann.



 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!